工場のモーター修理・交換|動力源モーターの保守とIE3更新
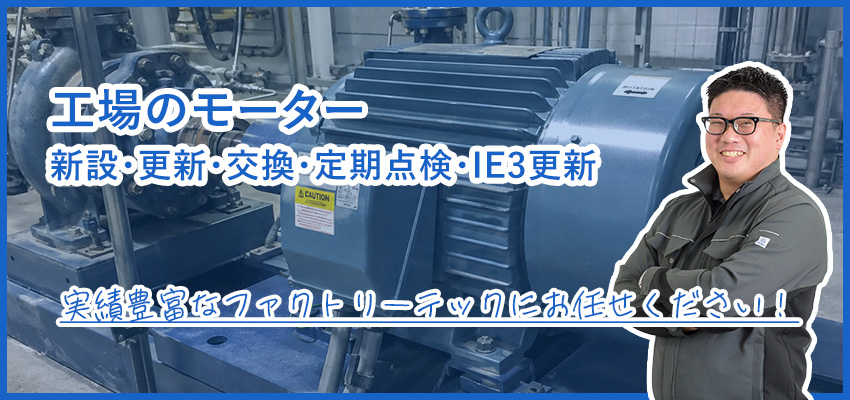
ポンプ、ファン、コンベヤ、コンプレッサー、加工機など、工場にあるほぼすべての動く設備の中心には、必ずと言っていいほどモーターが入っています。
生産設備そのものよりも地味な存在でありながら、工場の電気代の大部分を左右し、突発的に故障すればラインを止めてしまう、影響範囲の大きい部品です。
本記事では、工場の動力源であるモーターについて、基本構造から2015年に始まったトップランナー制度による変化、修理と交換の判断基準、インバータ化による省エネまで、実務に役立つ形で整理します。
目 次
突発の焼損から計画的なIE3更新、インバータ化による省エネまで、内容を問わずご相談いただけます。当てはまるものがあれば、まずは無料診断からご案内します。
01突発故障・緊急交換
- モーターが焼損した、緊急交換してほしい
- 始動しない、原因を調査してほしい
- 止められない設備なので急ぎ対応してほしい
02異音・振動
- 異音・振動がひどい、診断と修理をお願いしたい
- ベアリングの摩耗が疑われる
- 軸心のズレを確認してほしい
03電流値・温度の異常
- 電流値が異常、点検が必要
- 異常に発熱している、焦げ臭い
- 絶縁抵抗を測定してほしい
04IE3更新
- 故障でIE3への交換が必要、設備全体への影響が心配
- 複数モーターを計画的にIE3へ更新したい
- IE3更新で始動電流が増えた、対応してほしい
05修理か交換かの判断
- 大型モーターが故障、リワインドと新品のどちらが得か知りたい
- 特殊モーターを再生できるか相談したい
- 修理見積りと新品交換見積りを比較したい
06インバータ化・省エネ
- ポンプ・ファンをインバータ化して電気代を下げたい
- コンプレッサー・ブロアをインバータ機へ更新したい
- 省エネ効果を試算してほしい
07IE4・高効率化の検討
- IE4永久磁石同期モータのメリットを知りたい
- 動いているうちに計画的に高効率機へ更新したい
- 投資回収期間を試算してほしい
08振動診断・状態監視
- 振動診断で状態を把握したい
- 予防保全の仕組みを作りたい
- 定期点検の計画を立てたい
09補助金・計画更新
- 省エネ補助金やカーボンニュートラル関連補助金を活用したい
- 複数台を予算に合わせて順次更新したい
- 業務を止めずに交換してほしい
モーターの対応修理や工事
弊社では、動力源モーターに関するあらゆる修理や交換に対応しております。
焼損や停止に、在庫品の手配から据付まで迅速に対応
巻線の焼損を巻き直しで修理し、コストを抑制
異音・振動の原因となる軸受を交換し、寿命を延ばす
絶縁劣化や電流値の異常を測定し、状態を診断
高効率モーターへの更新で、電気代を削減
インバータ制御の導入で、消費電力と負荷を低減
定期的な振動・温度計測で、突発停止を予防
芯出しやカップリング交換で、振動と摩耗を抑える
補助金の活用と、複数台の計画的な更新をご提案
費用の目安
モーター工事の費用は、出力、規格、工事内容、付帯工事の有無によって変動します。以下はあくまで目安であり、正確な金額は現地調査のうえでのお見積りをご確認ください。
モーター本体価格(IE3、参考)
| 出力 | 費用目安 |
|---|---|
| 0.75〜2.2kW | 数万円〜十数万円/台 |
| 3.7〜7.5kW | 十数万円〜数十万円/台 |
| 11〜22kW | 数十万円〜/台 |
| 30〜55kW | 数十万円〜百万円程度/台 |
| 75kW以上 | 個別見積り |
IE4永久磁石同期モータは、IE3よりも本体価格が高くなる傾向があります。実際の価格差は出力・仕様によって変動するため、個別のお見積りでご確認ください。
修理(リワインド)費用
| 出力 | 費用目安 |
|---|---|
| 小型モーター(〜10kW程度) | 数万円〜十数万円 |
| 中型モーター(11〜55kW) | 十数万円〜数十万円 |
| 大型モーター(75kW以上) | 数十万円〜数百万円 |
| 特殊・防爆モーター | 個別見積り |
ベアリング交換のみ
| 内容 | 費用目安 |
|---|---|
| 小〜中型モーターのベアリング交換 | 数万円〜十数万円 |
| 大型モーターのベアリング交換 | 十数万円〜数十万円 |
設置・交換工事費(本体別)
| 内容 | 費用目安 |
|---|---|
| 小型モーターの取替工事 | 数万円〜 |
| 中〜大型モーターの取替工事 | 十数万円〜 |
| インバータ取付工事 | 別途数十万円〜 |
| 配電系統の改修 | 別途 |
定期点検・診断
| 内容 | 費用目安 |
|---|---|
| 振動診断(1台あたり) | 数万円〜 |
| 絶縁抵抗測定 | 数千円〜/台 |
| 総合保守点検 | 数万円〜十数万円/回 |
既設撤去・廃材処分、クレーン搬入費(大型)、配線・配管の修正、制御盤の改修、補助金申請費用、試運転・調整などが別途発生する場合があります。
モーター修理・交換工事の流れ
修理・交換・IE3更新・インバータ化のいずれの場合も、おおよそ次のような流れで進みます。
各項目の詳細は以下の通りです。
1. 現地調査・診断
- 銘板情報(出力、極数、電圧、効率区分、フレーム番号)と設置年、運転時間の確認
- 運転電流、絶縁抵抗、振動・騒音、温度の測定
- ベアリング、軸継手、取付ベース、冷却ファンなど周辺状態の確認
- 駆動対象(ポンプ・ファン・コンプレッサー等)の負荷特性と制御方式の確認
2. 提案・お見積り
- 修理(リワインド・整備)、新品交換、IE3・IE4への高効率更新、インバータ化のそれぞれについて、効果と費用、停止時間を比較したうえでご提案します
3. 各種準備
- モーター本体・ベアリング等の手配、フレーム寸法や始動電流など取合いの事前確認、補助金申請への対応、工事計画書の作成を行います
4. 施工計画
- 設備の停止時間を最小化する工程の検討、夜間・休日施工や複数台の順次更新、安全対策(電源遮断・施錠)を計画します
5. 工事実施
- 既設モーターの撤去、新規モーターの据付、芯出し(アライメント)、動力配線・制御回路の接続、必要に応じたベース・プーリーの調整やインバータ盤の設置を行います
6. 試運転・測定
- 運転電流、始動電流、回転方向、振動・騒音、温度上昇を測定し、保護装置の整定値を確認・調整します
7. 引き渡し
- 施工記録・測定データのお渡し、取扱い上の注意点のご説明、次回点検時期と予防保全計画のご提案を行います
よくあるご質問
Q. IE1モーターをIE3に交換する際の注意点は?
始動電流が増加するためブレーカ・電磁開閉器・サーマルリレーの容量見直しが必要になること、サイズが一回り大きくなるため取付寸法の確認が必要なこと、保護等級・絶縁階級が変わることなどの注意点があります。設備全体を踏まえた対応をご提案します。
Q. 修理(リワインド)と新品交換、どちらが得ですか?
大型・特殊モーターは修理、小〜中型・経年品は新品交換が基本的な傾向ですが、修理費・新品価格・残存寿命・IE規格対応・補助金活用などを含めて総合的に判断します。両方の見積りでご比較いただけます。
Q. 古いモーターを動かし続けても良いですか?
故障するまでは使えますが、絶縁劣化が進んだモーターは突発焼損のリスクが高まります。絶縁抵抗測定、振動診断で状態を把握したうえで、計画的な更新をおすすめします。
Q. IE4永久磁石同期モータのメリットは?
IE3よりさらに数%程度高い効率、小型・軽量、低回転域での効率の良さ、精密制御が可能といったメリットがあります。インバータ駆動とセットでの省エネ提案が一般的です。
Q. インバータ化でどれくらい電気代が下がりますか?
ポンプ・ファン・ブロアでは、実際の導入事例で20%台〜35%程度の電気代削減が報告されているケースが多くあります。
Q. 振動診断は何が分かりますか?
ベアリング劣化、アンバランス、ミスアライメント、ロータバー切断などが早期に検出できます。突発故障を未然に防ぐ予防保全の基本ツールです。
Q. 業務を止めずに交換できますか?
予備モーターの手配、夜間・休日施工、段階施工で業務影響を最小化します。
Q. 補助金は使えますか?
省エネ補助金、カーボンニュートラル関連補助金で、高効率モーター更新が対象となるケースがあります。最新情報をご案内します。
Q. 複数台のモーターを計画的に更新したいです。
はい。敷地内全モーターの状態診断、優先順位付け、年次更新計画の策定までサポートします。
基礎知識
ここから下は、この工事に関する基礎知識をまとめたコンテンツです。検討中の方が知っておきたい判断材料を解説します。
「見過ごされがちな主役」、モーターは工場電力の大きな部分を占める
日本電機工業会(JEMA)によると、国内で使われている家庭用・業務用・産業用を合わせたモーターの年間消費電力量は、国内の全消費電力量の約55%を占め、そのうち産業用モーターによる消費電力量は、産業部門の消費電力量の約75%を占めると推計されています。
つまりコンプレッサー、ポンプ、ファン、ブロアー、コンベヤ、エアコン、生産ラインの駆動部など、工場のあらゆる設備の動力源として、モーターが電力消費の中心的な存在であるということです。
それでいて、モーターは「動いていれば良い」と思われ、長年放置されているケースが極めて多い領域といえます。回転音や振動が変化していても、「いつもの音」として聞き流されてしまうこともあるでしょう。
加えて、2015年4月から本格適用が始まった「トップランナー制度」により、工場用三相誘導モーターの世界は大きく変わりました。0.75〜375kWの一般的な三相誘導モーターは、高効率規格「IE3(プレミアム効率)」相当以上の基準を満たさなければ製造・出荷できなくなりました。
つまり、「故障したから同じものに交換」が難しくなっており、IE3モータへの交換時には、始動電流増加、サイズ変更、保護等級・絶縁階級の変更といった技術的な注意点が発生します。
そして、現在はIE4(スーパープレミアム効率)の永久磁石同期モータへの移行も始まっており、より一層の省エネ化、カーボンニュートラル対応の流れが加速しています。
モーターの基本|「三相誘導電動機」が工場の主役
工場で使われているモーターの大半は、三相誘導電動機(インダクションモータ)です。
三相交流(200V、400Vなど)で駆動し、構造が比較的シンプルで頑丈、安価で信頼性が高く、始動・運転も容易なため、極めて広い用途で使われています。
主な構成要素
- ステータ(固定子):モーター外周の固定部分。巻線(コイル)が組み込まれ、回転磁界を発生させる
- ロータ(回転子):回転する部分。一般的な誘導電動機ではかご型ロータ(アルミ・銅のかご状導体)が標準
- ベアリング(軸受):ロータの回転を支える。最も寿命に影響する部品の一つ
- フレーム:モーター本体の外殻
- 端子箱:電源との接続部
- 冷却ファン:モーター自体の冷却用
この中でもベアリングは可動部品であるがゆえに摩耗が避けられず、モーターの寿命を左右する最も重要な部品として扱われることが多くなっています。
モーターの効率規格|「IE1〜IE5」
国際電気標準会議(IEC)は、モーターのエネルギー消費効率を等級づける規格を定めています。この規格はトップランナー制度で適用され、現在はエネルギー効率が優れているIE3(プレミアム効率)が基準となっています。
IE1・IE2
「IE1(標準効率)」「IE2(高効率)」は旧来の規格で、現在は0.75〜375kWの範囲について日本国内で新規の製造・出荷ができません。
IE3
「IE3(プレミアム効率)」は、2015年4月から日本のトップランナー基準として適用されているレベルで、現在の工場用モーターの標準となっています。
IE4
「IE4(スーパープレミアム効率)」は永久磁石同期モータなどで実現される、より高い効率のレベルです。
IE5
「IE5(ウルトラプレミアム効率)」は今後の標準として研究・実用化が進められている段階です。
なお、日本では欧米のように「IE1→IE2→IE3」と段階的に効率規制を引き上げるのではなく、IE2をほとんど経ずに一気にIE3基準へ移行したという経緯があります。
これは、日本国内でIE2(高効率)モーターの普及率が欧米に比べて低いままだった状態から、トップランナー制度によって一足飛びにIE3への切り替えが進められたためです。
モーターの主な型式
保護構造による分類では、設置環境に応じた型式が用意されています。一部をご紹介します。
- 全閉外扇形:最も普及している保護形式。外部からの粉塵・水滴を防ぎ、外部ファンで冷却
- 防滴形:水滴の侵入を防ぐ程度の保護。屋内軽負荷向け
- 防爆形:可燃性ガス雰囲気で使用できる特殊モーター。トップランナー規制対象外
- 防食形:塩害・薬品環境対応の特殊塗装・素材
- 水中ポンプ用:完全密閉、水中で使用できる
トップランナー制度|2015年から変わった「モーターの常識」
2015年4月に本格適用が始まったトップランナー制度(モーター版)は、工場のモーター管理を大きく変えました。
省エネ法に基づき、この時期以降に出荷される三相誘導電動機(定格電圧1,000V以下、出力0.75〜375kW)は、IE3基準(プレミアム効率)相当以上の効率を満たすことが求められています。
トップランナー制度とは
そもそもトップランナー制度とは、1979年制定の省エネ法に基づいて1998年に導入された、日本独自の省エネルギー基準の決め方です。
仕組みはシンプルで、「その時点で市場に出ている製品の中で、最もエネルギー効率が優れているもの(トップランナー)」を基準にして、将来の目標年度までに、各メーカーが出荷する製品の平均効率がその基準を上回るよう義務づける、という方式です。
基準を決めるときに「理想値」や「規制側の希望」ではなく、実際にすでに存在する最高性能の製品を出発点にするのが特徴で、この方式が名前の由来にもなっています。
対象となる品目
対象になるのは、日本国内で大量に使われ、相当量のエネルギーを消費し、効率向上の余地がある「特定機器」で、2021年時点で32品目が指定されています。
- 自動車
- エアコン
- 冷蔵庫
- テレビ
- モーター(三相誘導電動機) など
この制度は、あくまで製品を製造・輸入する事業者に対する出荷規制であり、消費者や事業者がすでに持っているIE1・IE2モーターをそのまま使い続けることを禁止するものではありません。
ただし、基準を満たさない製品は新規に製造・出荷できなくなるため、故障時に「同じ型式のものに交換」という選択肢が事実上失われているのが現状です。故障などで買い替えが必要になったタイミングで、自然と高効率な製品への切り替えが進むという設計になっています。
制度導入による現場の変化
この制度導入によって、現場ではいくつかの実務的な変化が起きています。
- IE1・IE2モーターが製造・販売できなくなり、故障時には基本的にIE3以上のモーターへの置き換えが必要になった
- IE3モーターは効率を高めるために構造が変わっており、旧モデルより一回り大きくなるケースがあるため、既存設備との取り合いに注意が必要
- 始動電流が大きくなる傾向があり、ブレーカ・電磁開閉器・サーマルリレーが始動時に誤ってトリップしてしまう事例が、複数のモーターメーカーの技術資料で報告されている
- 従来E種絶縁・IP12(防滴)が主流だった仕様から、F種絶縁・IP44(全閉)が主流になるといった絶縁階級・保護等級の変化も見られる
取替時の注意点|「無条件交換」はトラブルのもと
旧モーターからIE3モーターへ無条件で交換すると、次のようなトラブルに発展する可能性があります。
- ブレーカが始動電流の増加によって落ちる
- 取付寸法が合わない(一回り大きい)
- インバータとの相性に問題が出る
- 配線容量が不足する
- 機械側の負荷と整合しない
これらのトラブルの多くは、IE3モーターがIE1モーターよりも「回転数が高くなる」ことに起因します。
同じ「1.5kW」という定格表示のモーターでも、IE1を基準に設計された機械にIE3モーターを取り付けると、回転数が上がった分だけ機械の仕事量が増え、結果としてモータの消費電流も増えてしまうことがあります。
一般的には将来の負荷増加や汚れによる抵抗増加を見越して、必要な出力より大きめのモーターを選ぶため、ほとんどの機器は定格ぎりぎりまで使われていません。たとえば1.5kWあれば足りる仕事を、余裕を見て2.2kWのモーターでゆったり回しているというようなイメージです。
このような「余裕のある使い方」をしている設備であれば、IE3モーターに交換して多少電流が増えてもブレーカやサーマルリレーの許容範囲の中に収まるため、特に問題は起きません。
しかし、もともとほぼ100%に近い負荷率でギリギリ使われている設備では話が別です。IE3モーターに交換したことで増えた電流がブレーカやサーマルリレーの限界値を超えてしまい、始動時にトリップ(回路が遮断されて止まってしまう)することがあります。
IE3化による電流増加の影響は、その設備がどれだけ余裕を持って使われていたかによっても変わってくるため、「うちの設備は大丈夫」と決めつけず、事前に負荷率を確認したうえで交換することが重要です。
モーターの主な不具合・劣化症状
定期点検で確認すべき主な症状を、原因とあわせて整理しておきます。
動作系の異常
- 始動不良:始動時間の長期化や始動失敗
- 回転異常:回転数の低下や回転ムラ
- 異音:金属音・軸音・ハム音など
- 異常振動:標準値を超える振動
- 過熱:定格を超える温度上昇
- 電流値の異常:過電流や不平衡
これらの多くは、後述するベアリングや巻線の劣化が、外部から観察できる形で現れたものです。
機械系の劣化
機械系の劣化では、異音・振動・過熱として現れるベアリング劣化が最も代表的な症状です。ベアリングは唯一の可動部品であるがゆえに摩耗が避けられず、劣化が進むとロータの偏心や振動・騒音につながります。
またファンの破損は冷却不良・過熱の原因になり、シャフトの摩耗・損傷は振動として現れます。
電気系の劣化
電気系の劣化では、絶縁抵抗の低下として現れる巻線の絶縁劣化が進行すると、絶縁破壊による巻線焼損という最悪の故障につながります。巻線内部の短絡であるレアショートは、焼損の前段階として発生することが多い症状です。
端子箱内の緩みや腐食による接続不良も放置すると過熱を招き、絶縁劣化をさらに進行させる悪循環を生みます。
環境要因による劣化
- 粉塵堆積:冷却不良につながる
- 湿気・結露:絶縁劣化を招く
- 薬品環境・塩害:腐食を進める
- 油汚れ:給油式設備周辺で発生しやすい
設置環境によって劣化の進行スピードが大きく変わるため、同じ機種でも設置場所によって寿命に差が出る要因になります。
これらの症状のうち、ベアリング劣化、軸の偏心、不平衡などは、振動測定によって初期段階から検知できることが多く、振動値の上昇は突発故障の前兆として特に重要なサインとされています。
修理・交換|どちらを選ぶか
モーターのトラブルへの対応は、大きく修理(リワインド・整備)と新品交換の2択に分かれます。
修理が向いているケース
修理(リワインド)が有利になりやすいのは次のような場合です。
- 交換費用が高額になる大型モーター(数十kW以上)
- 特殊仕様モーター(カスタム品、特殊軸、特殊取付)
- 防爆モーターなどの特殊用途
- 短納期で交換品が手に入らない場合
- IE3への移行が設備全体に大きな影響を及ぼす場合
- 設置スペースに制約があり寸法変更ができない場合
これらに共通するのは、「同等品への単純な置き換えが難しい、または本体価格が高い」という条件です。
修理の主な内容
- 分解・検査
- ベアリング交換
- 巻線の絶縁検査と必要に応じた巻き直し(リワインド)
- ロータ・ステータの清掃・検査
- バランス調整、含浸処理
- 組立・動作確認
新品交換が向いているケース
一方、新品交換が有利になりやすいのは次のような場合です。
- 小〜中型モーター(数kW程度まで)
- 修理費が新品価格の50〜70%を超える場合
- 設置から長期間経過し再故障リスクが高い場合
- IE3移行による省エネ効果が大きい場合
- 補助金活用のタイミングと重なる場合
- 設備全体の更新と同時期にあたる場合
小型モーターは本体価格自体が手頃なため、修理の手間賃を積み上げると新品との差が縮まりやすく、加えて新品ならIE3以上の効率が自動的に手に入るというメリットもあります。
判断に迷う場合は、修理見積りと新品交換見積りを両方取得し、ライフサイクルコストで比較することをおすすめします。
高効率モーター(IE3・IE4)への更新のメリット
故障時の交換だけでなく、「動いているうちに計画的にIE3・IE4へ更新する」という選択肢も、近年は積極的に検討されるようになっています。
IE1からIE3への効率の数値差そのものは、出力帯によって異なりますが、おおむね数%ポイント程度です。
ただし、これは「入力電力に対して同じ仕事をするのに必要な電力がどれだけ減るか」という観点で見る必要があり、単純に効率の数値差がそのまま電気代の削減率になるわけではありません。
わずかな効率差でも、24時間稼働するモーターでは年間の稼働時間が長い分、年間数万円〜数十万円規模の電気代削減効果につながることがあります。
その他のメリット
- カーボンニュートラル対応:CO2排出削減につながる、明確で計測可能な対策
- 取引先・サプライチェーン対応:大手メーカーや自動車関連取引先からのCO2削減要請に応えられる
- 補助金活用可能性:省エネ補助金、カーボンニュートラル関連補助金で対象となる可能性がある
- 信頼性向上:新品モーターによる突発故障リスクの低減
IE4永久磁石同期モータの可能性
IE4(スーパープレミアム効率)は、従来の三相誘導電動機では達成が難しいため、永久磁石同期モータ(PMモータ)が使われることが一般的です。
IE3と比べてさらに数%程度の追加的な効率向上が期待でき、始動特性や低回転域での効率にも優れています。また、同サイズでの高出力化や同出力での小型化も可能になります。
精密制御、可変速運転、24時間連続運転の用途では、IE4永久磁石同期モータへの更新で相応の省エネ効果が期待できます。
ただし、インバータ駆動が必須となり、初期投資もIE3より高くなる傾向があります。
インバータ駆動|「省エネの決定打」
モーターの省エネを語るうえで欠かせないのが、インバータ(VFD:可変周波数駆動装置)です。インバータとは、電源周波数(50/60Hz)を変えることで、モーターの回転数を自在に制御する装置です。
インバータ化が特に効果を発揮するのは、ポンプやファンのように「流体を送る」用途です。これらの負荷では、消費電力が回転数のおよそ3乗に比例して変化するという特性(3乗則)があるため、回転数をわずかに落とすだけで、消費電力は大きく減少します。
例えば、回転数を80%に落とすだけで、理論上は消費電力がほぼ半分になるという試算もあり、ポンプ・ファン・ブロアでのインバータ化事例では、20%台〜35%程度の消費電力削減が報告されています。
これは3乗則の効果に加えて、従来は「バルブの開閉で流量を調整→回転数は一定のまま無駄な圧力損失を生んでいた」というような運用が、インバータによる回転数制御に置き換わることで、無駄な仕事そのものが減ることも背景にあります。
省エネ以外のメリット
- 機械寿命の延長:必要以上の高回転を避けられる
- 制御性の向上:精密な回転数制御・加減速制御が可能
- プロセス品質の向上:流量・圧力・速度が安定する
インバータ化が向く用途
- ポンプ・ファン・ブロア
- 搬送コンベヤ
- 攪拌機
- インバータ式コンプレッサ
- 加工機の主軸
モーターの定期点検・予防保全
モーターの突発故障を防ぐには、計画的な予防保全が重要です。
日常点検(毎日〜毎週)
- 異音・異常振動の有無
- 過熱の有無(手で触れる範囲)
- 異臭の有無(焼け臭)
- 電流値の確認
専門知識がなくても気づける「昨日との違い」を拾うことが目的です。
月次点検
- 振動値の測定
- 温度測定
- 電流値の正確な記録
- 外観確認(粉塵、油汚れ)
数値として記録することで緩やかな劣化の傾向を追跡します。
年次定期点検
- 絶縁抵抗測定
- 振動診断
- ベアリング状態確認
- 冷却ファン点検
- 端子箱内点検
- 接地抵抗測定
- 巻線温度・軸受温度の測定
数年周期の本格保守
- ベアリング交換
- グリス交換
- 巻線清掃
- 必要に応じたオーバーホール
振動診断・状態監視
振動測定は、モーターの状態を最も的確に把握できる手法のひとつとされています。
回転する機械は、内部のベアリング、軸、羽根車などにわずかでも異常があると、正常時とは違う周波数・大きさの振動を発生させます。人の耳で聞こえる「異音」になる前の、ごく初期の段階から振動には変化が現れるため、聴覚や目視での点検よりも早く異常を検知できるのが最大のメリットです。
振動測定で分かること
- ベアリング劣化の早期検知
- アンバランス・ミスアライメントの検出
- 軸受異常・潤滑不良の発見
- ロータバー切断などの巻線異常の把握
また、継続的に診断を行い振動値が徐々に大きくなっていく推移を記録しておけば、「まだ正常値の範囲だが、悪化傾向にある」という段階で対処でき、実際に故障してからの緊急対応より、圧倒的に低コストかつ計画的に修理・交換ができます。これが「状態監視」という考え方です。
近年はIoT・遠隔監視で振動データを継続的に記録し、AI解析で異常予兆を検知する技術も普及してきています。
絶縁抵抗測定
絶縁抵抗測定は、モーター内部の巻線を覆っている絶縁材料が、どれだけ電気を漏らさずに保てているかを数値で測る点検方法です。メガテスター(絶縁抵抗計)による測定で、巻線の絶縁劣化を数値として把握できます。
絶縁抵抗値の目安
- 100MΩ以上:良好
- 1〜100MΩ:注意が必要な範囲
- 1MΩ以下:焼損のリスクが高い危険な状態
絶縁抵抗の経年変化を記録しておくことで、焼損が起きる前に更新計画を立てることができます。
工場のモーターは、ポンプ、ファン、コンプレッサー、コンベヤなど、あらゆる設備の動力源として働きながら、工場の電力消費のなかで大きな割合を占めています。それでいて「回っていれば正常」と見過ごされやすく、効率の低い旧型機が電気代を静かに押し上げていることも少なくありません。
トップランナー制度によりIE3が標準となった今、故障による交換だけでなく、動いているうちに計画的に高効率機へ更新する考え方が現実的になりました。ただし旧型からIE3への無条件交換は、始動電流の増加や取合いの不整合といったトラブルを招くことがあり、設備全体を見た検討が欠かせません。
「モーターが焼損した、緊急交換してほしい」「異音・振動がひどい」「リワインドと新品交換のどちらが得か知りたい」「複数台を計画的にIE3へ更新したい」など、どんな段階のご相談でも承っております。
愛知・三重・岐阜の工場で、モーターの修理・交換でお困りごとがありましたら、ぜひお問い合わせください。現地調査とお見積りは無料です。緊急対応、リワインドと新品交換の比較検討、IE3・IE4への高効率更新、始動電流や取合いを踏まえた設備全体の確認、インバータ化による省エネ提案、振動診断による予防保全、補助金の活用まで、専門知識と現場経験を持つスタッフが、御社の生産の安定と電気代削減を支える最適なご提案をいたします。
工場・倉庫・物流施設の修繕を専門に手がけるプロ集団。現場で培った知見をもとに、建物・設備の維持管理に役立つ情報を発信しています。